Позвоните в службу поддержки
+86-13350856768


2026-09-16
Боковая и торцевая фреза представляет собой многолезвийный режущий инструмент цилиндрической или конической формы, предназначенный для одновременной обработки плоскостей, перпендикулярных и параллельных оси вращения шпинделя станка. В условиях современного машиностроения 2026 года этот тип оснастки является критически важным элементом технологических цепочек при изготовлении корпусных деталей, штампов, пресс-форм и сложных компонентов для аэрокосмической отрасли. Ключевое отличие данного инструмента заключается в наличии режущих кромок как на торцевой части (для осевого врезания и создания плоскостей), так и на боковой поверхности (для фрезерования уступов, пазов и контуров).
Для промышленных закупщиков и главных технологов выбор оптимальной конфигурации фрезы напрямую влияет на показатели OEE (общей эффективности оборудования). Неправильно подобранный инструмент приводит к вибрациям, снижению точности размеров до 0,05 мм и преждевременному износу шпинделя. Компания ООО «Чэнду Сипуруй Наука и Технология», опираясь на 30-летний опыт руководства в сфере инструментального обеспечения, предлагает решения, которые балансируют между агрессивностью съема материала и чистотой поверхности. Покупка боковой и торцевой фрезы у непосредственного производителя позволяет не только снизить себестоимость обработки на 15–20%, но и получить доступ к инженерной поддержке на этапе внедрения новых техпроцессов.
Эффективность работы фрезерного инструмента определяется геометрией его режущей части, материалом основы и способом крепления пластин или монолитной структурой. В промышленной практике 2026 года наблюдается четкое разделение инструментов по типу конструкции, что диктуется требованиями к жесткости и производительности.
Изготавливаются из цельного куска карбида вольфрама с добавлением кобальта. Такие инструменты характеризуются максимальной жесткостью и позволяют достигать высоких скоростей резания (до 300–400 м/мин при обработке алюминия). Они незаменимы при работе на высокоскоростных обрабатывающих центрах (HSC), где требуется высокая точность позиционирования. Однако их хрупкость требует стабильного закрепления заготовки и отсутствия биений в шпинделе.
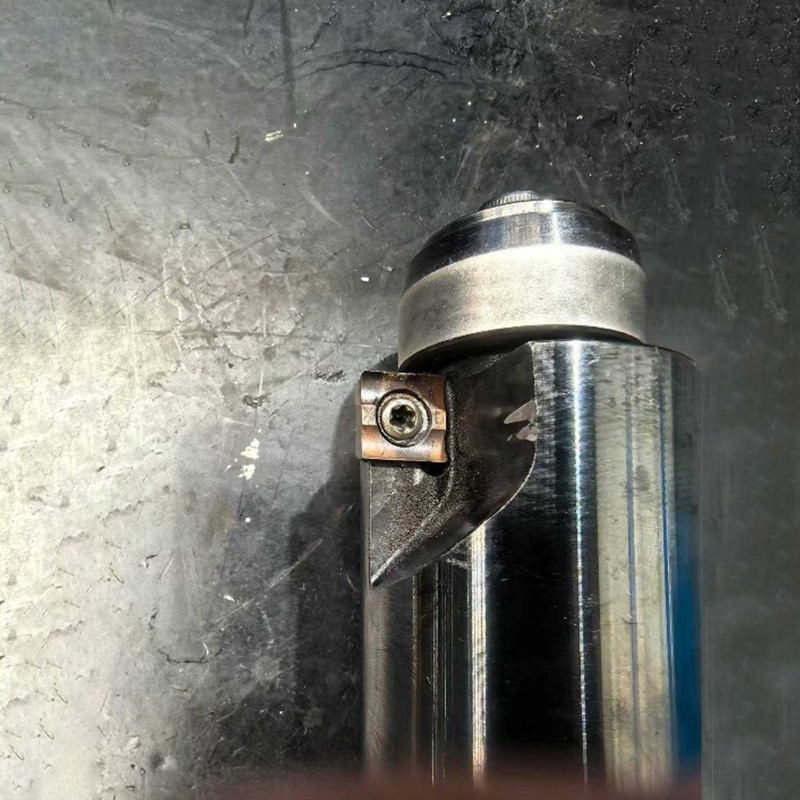
Корпус таких фрез изготавливается из конструкционной стали, а режущие элементы представляют собой сменные пластины из твердого сплава или керамики. Это наиболее экономичное решение для серийного производства. Преимущество заключается в возможности быстрой замены изношенной пластины без переналадки инструмента. ООО «Чэнду Сипуруй Наука и Технология» производит корпуса с высокой точностью посадочных мест, что обеспечивает радиальное биение не более 0,01 мм, что критично для сохранения ресурса пластин.
Универсальность инструмента делает его востребованным в различных секторах промышленности. Понимание специфики применения помогает правильно сформулировать технические требования при заказе. Рассмотрим два ключевых сценария, демонстрирующих важность правильного подбора геометрии и покрытия.
При производстве блоков цилиндров и коробок передач требуется высокая точность плоскостей сопряжения. Использование боковой и торцевой фрезы диаметром 100–160 мм с пластинами из твердого сплава класса P20-P30 позволяет выполнять-face milling (торцевое фрезерование) со скоростью подачи до 800 мм/мин. В одном из проектов для поставщиков второго уровня автомобильной индустрии применение инструмента от ООО «Чэнду Сипуруй Наука и Технология» с специальным стружколомом позволило снизить усилие резания на 12%. Это уменьшило деформацию тонкостенных алюминиевых корпусов и обеспечило соблюдение допуска плоскостности 0,03 мм на длине 300 мм. Температура в зоне резания стабилизировалась благодаря эффективному отводу стружки, что предотвратило налипание материала на кромки.
В инструментальном производстве часто возникает необходимость фрезерования глубоких карманов и вертикальных стенок за один проход. Здесь критична способность инструмента работать одновременно торцом и боковой поверхностью. Применение цельнотвердосплавных фрез с покрытием AlTiN (алюминий-титан-нитрид) позволяет обрабатывать закаленные стали (до 55 HRC) без использования СОЖ (сухая обработка) или с минимальным охлаждением. Инженеры компании отмечают, что для таких задач важно использовать фрезы с уменьшенным количеством зубьев (2–3 зуба) для обеспечения свободного выхода стружки. Ошибка в выборе многозубой фрезы для глубокого паза неизбежно приведет к заклиниванию и поломке инструмента.
При изучении каталога поставщика необходимо обращать внимание на совокупность параметров, а не только на диаметр и длину. Ниже приведены ключевые технические характеристики, определяющие производительность инструмента.
| Параметр | Влияние на обработку | Рекомендации для 2026 г. |
|---|---|---|
| Материал основы | Определяет прочность и износостойкость | Микрозернистый твердый сплав (Ultra-fine grain) для повышенной вязкости |
| Покрытие | Термостойкость и коэффициент трения | Нанокомпозитные покрытия (SiAlN, AlCrN) для высоких скоростей |
| Количество зубьев (Z) | Производительность и качество поверхности | Z=3-4 для универсальных задач; Z=7-9 для чистовой обработки |
| Угол наклона винтовой линии | Плавность входа в материал | 40°-45° для снижения вибраций; 15°-20° для высокой жесткости |
| Тип хвостовика | Надежность крепления | Weldon, Corner Lock или гидравлический зажим для высоких нагрузок |
Особое внимание следует уделять геометрии стружколома. Современные модели, предлагаемые ООО «Чэнду Сипуруй Наука и Технология», оснащаются профилями, которые дробят стружку на мелкие сегменты. Это предотвращает образование длинной сливной стружки, которая может обернуться вокруг инструмента и повредить деталь или оператора.
Процесс выбора инструмента должен базироваться на анализе условий обработки. Инженерно-ориентированный сервис компании подразумевает помощь клиенту на каждом этапе этого процесса. Вот пошаговый алгоритм, который используют специалисты при подборе оснастки:
Важно помнить: не существует «универсальной» фрезы, которая одинаково хорошо работает во всех материалах. Попытка сэкономить, используя один инструмент для алюминия и стали, приведет к росту затрат на замену оснастки и простой оборудования.
Стоимость боковой и торцевой фрезы варьируется в широких пределах и зависит от нескольких факторов. В 2026 году ценообразование формируется под влиянием стоимости сырья (вольфрам, кобальт), сложности производства и логистических издержек.
ООО «Чэнду Сипуруй Наука и Технология» предлагает гибкую ценовую политику. Благодаря собственному производству в Чэнду и прямым поставкам, компания устраняет посреднические наценки. Клиенты получают возможность приобрести инструмент качества европейских брендов (таких как PRAMET или DORMER, аналоги которых производятся на базе схожих технологий) по более конкурентоспособной цене. Прямой экспорт в Германию, включая поставки для группы Volkswagen, служит независимым подтверждением соответствия продукции строгим международным стандартам качества.
В современных условиях стабильность поставок является не менее важным фактором, чем цена инструмента. Компания выстроила отлаженную логистическую цепочку, обеспечивающую доставку заказов в Россию и страны СНГ в оптимальные сроки. Все изделия проходят многоступенчатый контроль качества перед отгрузкой:
Такой подход минимизирует риск получения бракованной продукции и гарантирует, что каждая боковая и торцевая фреза будет готова к работе сразу после установки в патрон. Компания также предоставляет всю необходимую сертификационную документацию, включая декларации соответствия, что упрощает таможенное оформление и приемку на предприятиях с жесткими требованиями комплаенса.
Как эксперт с многолетним опытом, хочу отметить важное ограничение: даже самая качественная фреза не компенсирует ошибки в режимам резания. Часто пользователи сталкиваются с выкрашиванием пластин не из-за низкого качества инструмента, а из-за неправильного выбора скорости подачи или глубины резания. Например, при фрезеровании жаропрочных сплавов необходимо строго соблюдать правило постоянного контакта режущей кромки с материалом, чтобы избежать термического шока.
Также существует неопределенность при работе с материалами, имеющими неоднородную структуру (например, отливки с песчаными включениями). В таких случаях рекомендуется использовать фрезы с усиленной кромкой и снижать скорость резания на 20–30% от паспортных значений. Инженеры ООО «Чэнду Сипуруй Наука и Технология» готовы провести аудит ваших текущих процессов и дать рекомендации по корректировке режимов, что часто дает больший эффект, чем простая замена бренда инструмента.
Термин «боковая и торцевая фреза» описывает инструмент, способный резать обеими поверхностями. Чисто торцевые фрезы имеют режущие кромки только на торце и предназначены для создания плоскостей. Боковые фрезы (цилиндрические) режут только периферией. Комбинированные инструменты универсальны и позволяют выполнять сложные контуры за одну установку.
Да, монолитные твердосплавные фрезы подлежат переточке. Однако это требует специального оборудования и квалификации. После переточки геометрия может незначительно измениться, поэтому для высокоточных работ рекомендуется использовать новые инструменты или услуги сертифицированных центров заточки.
Для заказа нестандартного инструмента необходимо предоставить чертеж детали, описание материала заготовки, параметры станка и желаемые режимы резания. Специалисты компании проанализируют задачу и предложат оптимальную конструкцию фрезы, включая выбор шага зубьев и угла спирали.
Покупка у производителя, такого как ООО «Чэнду Сипуруй Наука и Технология», обеспечивает прямую техническую поддержку, возможность адаптации продукта под ваши нужды и более прозрачное ценообразование. Вы получаете доступ к экспертизе инженеров, участвовавших в разработке инструмента, а не просто к продавцу catalogue.
Выбор правильной боковой и торцевой фрезы — это инвестиция в эффективность вашего производства. В 2026 году конкуренция требует не просто наличия инструмента, а наличия технологического преимущества. Сотрудничество с ООО «Чэнду Сипуруй Наука и Технология» дает вам доступ к передовым разработкам в области металлообработки, проверенным на предприятиях авиационной и автомобильной промышленности по всему миру.
Не позволяйте неоптимальному инструменту снижать вашу производительность. Свяжитесь с нашими техническими специалистами сегодня, чтобы получить индивидуальное коммерческое предложение и консультацию по подбору оснастки для ваших конкретных задач.
Готовы повысить эффективность обработки?
Запросить расчет стоимости и технические параметры
Для ознакомления с полным каталогом токарных и фрезерных решений посетите раздел продукции компании.