Позвоните в службу поддержки
+86-13350856768


2026-09-15
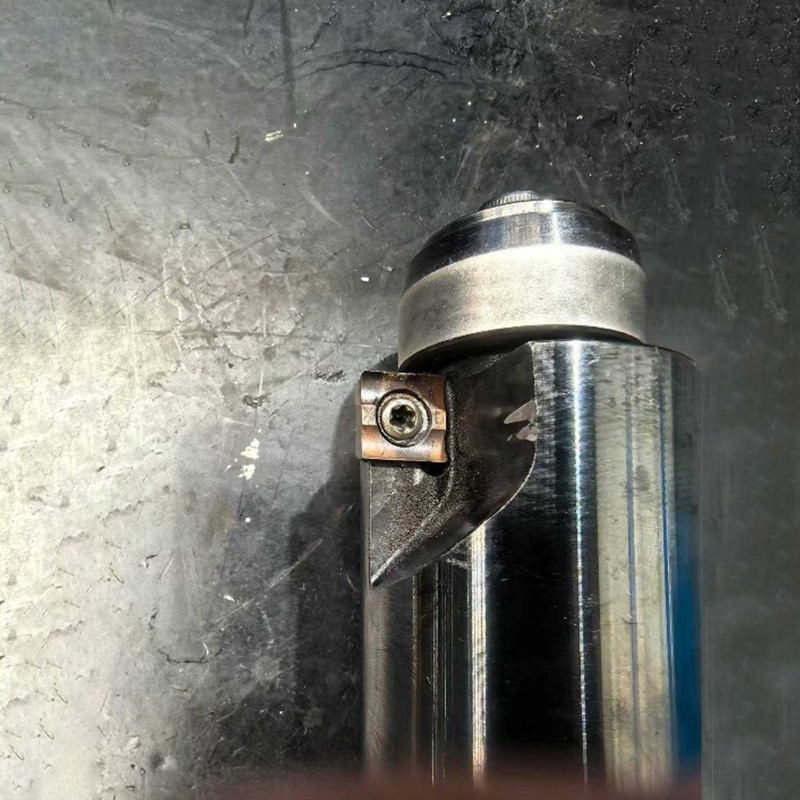
Пластины для резьбовых резцов — это сменные многогранные режущие элементы из твердого сплава, предназначенные для точного нарезания наружной и внутренней резьбы на токарных станках с ЧПУ. В условиях промышленного производства 2026 года выбор правильной геометрии и марки сплава напрямую определяет качество поверхности (Ra), точность профиля (допуск 6g/6H) и стойкость инструмента. Использование качественных пластин позволяет сократить время цикла обработки на 15–20% за счет увеличения режимов резания и снижения частоты замен инструмента. Компания ООО «Чэнду Сипуруй Наука и Технология» предлагает комплексные решения, объединяющие собственные разработки и поставки мировых брендов, обеспечивая стабильность поставок и техническую поддержку для предприятий машиностроения, энергетики и автопрома.
Рынок режущего инструмента в 2026 году предлагает широкую номенклатуру решений. Для правильного подбора необходимо понимать различия в геометрии и назначении. Пластины для резьбовых резцов делятся на несколько ключевых групп в зависимости от технологии обработки и типа создаваемой резьбы.
Выбор инструмента жестко привязан к стандарту резьбы. Ошибка в выборе профиля ведет к браку всей партии деталей.
В 2026 году доминируют твердые сплавы с многослойными покрытиями. От выбора материала зависит не только цена, но и экономическая эффективность процесса. Основные группы материалов:
| Материал пластины | Применение | Преимущества | Ограничения |
|---|---|---|---|
| Твердый сплав (WC-Co) | Универсальное применение: сталь, чугун, нержавейка | Высокая твердость, хорошая теплопроводность, баланс прочности и износостойкости | Хрупкость при прерывистом резании |
| Быстрорежущая сталь (HSS) | Низкоскоростная обработка, вязкие материалы | Высокая ударная вязкость, возможность переточки | Низкая теплостойкость, малая скорость резания |
| Керамика (Ceramic) | Чистовая обработка закаленных сталей | Работа при высоких скоростях (до 300 м/мин), термостойкость | Крайняя хрупкость, чувствительность к вибрациям |
Покрытия играют ключевую роль в продлении срока службы. CVD-покрытия (химическое осаждение из паровой фазы) обеспечивают толстый слой защиты, идеальный для черновой обработки чугуна и стали. PVD-покрытия (физическое осаждение) создают тонкий, гладкий слой, сохраняющий остроту кромки, что критично для чистовой нарезки резьбы в нержавеющих сталях и титановых сплавах. Инженеры ООО «Чэнду Сипуруй Наука и Технология» рекомендуют подбирать покрытие исходя из температуры резания: для высокотемпературных сред оптимальны покрытия на основе оксида алюминия (Al₂O₃), а для предотвращения налипания стружки — нитрид титана (TiN) или карбонитрид титана (TiCN).
Процесс выбора инструмента должен базироваться на технических требованиях детали и возможностях станочного парка. Ошибки на этапе подбора приводят к быстрому выкрашиванию кромки или неточности шага резьбы.
Радиус при вершине пластины должен точно соответствовать радиусу впадины нарезаемой резьбы. Если радиус пластины меньше требуемого, на дне канавки останется гребень, который может стать концентратором напряжений и привести к разрушению детали под нагрузкой. Если радиус больше — произойдет интерференция с боковыми поверхностями профиля. Для метрической резьбы M10–M20 обычно используются пластины с радиусом 0.1–0.2 мм.
Крупный шаг требует снятия большого объема материала. В таких случаях рекомендуется использовать пластины, предназначенные для многопроходной обработки с постепенным углублением. Для мелких шагов (менее 1 мм) можно применять однопроходные или двухпроходные стратегии, если позволяет мощность шпинделя и жесткость системы «станок-приспособление-инструмент».
При нарезании внутренней резьбы или резьбы у упора (борта) критически важна геометрия держателя и форма пластины. Стандартные пластины могут не обеспечить полный выход инструмента из зоны резания. В таких случаях ООО «Чэнду Сипуруй Наука и Технология» предлагает специальные решения с уменьшенной задней частью или индивидуальные держатели, позволяющие нарезать резьбу вплотную к препятствию.
Стоимость инструмента — лишь часть уравнения. Общая стоимость владения (TCO) включает цену пластины, время на замену, расход энергии и процент брака. Диапазон цен на пластины для резьбовых резцов варьируется в зависимости от бренда, покрытия и сложности геометрии.
Практика показывает, что переход на качественные пластины от проверенного производителя позволяет снизить себестоимость одной детали на 10–15% за счет увеличения скорости резания и сокращения простоев. Например, при обработке валов из стали 40Х в крупном машиностроительном холдинге замена дешевых аналогов на пластины с PVD-покрытием от ООО «Чэнду Сипуруй Наука и Технология» позволила увеличить партийную стойкость с 200 до 450 деталей, что полностью компенсировало разницу в закупочной цене.
Даже при использовании лучшего инструмента могут возникать дефекты. Анализ причин помогает быстро скорректировать процесс.
| Дефект | Вероятная причина | Решение |
|---|---|---|
| Выкрашивание кромки | Слишком высокая скорость резания, вибрации, недостаточная жесткость крепления | Снизить скорость, проверить биение держателя, использовать антивибрационные решения |
| Наклеп и налипание стружки | Неправильный выбор покрытия, низкая скорость подачи СОЖ, вязкий материал | Перейти на PVD-покрытие, увеличить давление СОЖ, применить тангенциальную подачу |
| Неточность шага резьбы | Ошибка в программе ЧПУ, люфт в направляющих станка, неправильная установка пластины | Проверить программу, откалибровать станок, убедиться в правильности установки пластины по высоте центра |
| Шероховатость поверхности выше нормы | Износ пластины, неправильный угол входа, отсутствие стружколома | Заменить пластину, скорректировать угол врезания, выбрать пластину с полированной поверхностью |
Инженерный опыт подсказывает: часто проблема кроется не в самой пластине, а в системе крепления. Биение всего 0.02 мм может существенно снизить ресурс резьбовой пластины. Поэтому перед запуском серии всегда рекомендуется проводить контрольные замеры биения держателя.
Выбор поставщика режущего инструмента в 2026 году требует оценки не только каталога продукции, но и технической экспертизы партнера. ООО «Чэнду Сипуруй Наука и Технология», основанное в 2012 году в Чэнду, зарекомендовало себя как надежный технологический партнер для промышленных предприятий.
Ключевым преимуществом компании является глубокая экспертиза руководства. Генеральный директор Ван Цзюньфэй обладает более чем 30-летним опытом работы в отрасли, включая стаж в Чэндуском научно-исследовательском институте инструментов и шведской корпорации Sandvik Coromant. Этот опыт позволяет компании внедрять передовые стандарты качества и технического сервиса.
Компания предлагает не просто продажу товара, а комплексное решение задач металлообработки:
География рынков сбыта охватывает как Китай, так и международные направления, включая Россию и страны СНГ. Клиентская база состоит из предприятий авиационной, энергетической и автомобильной отраслей, где требования к точности и стабильности инструмента максимально высоки.
Вершина режущей кромки должна строго совпадать с осью вращения заготовки. Отклонение даже на 0.1 мм приводит к искажению профиля резьбы (изменению угла при вершине) и быстрому износу инструмента. Используйте прецизионные прокладки или микрометрические регулировочные винты в держателе.
Теоретически да, но экономически нецелесообразно. Черновая обработка создает высокие нагрузки и температурные воздействия, что притупляет кромку. Чистовая проходка затупленным инструментом ухудшит качество поверхности. Рекомендуется использовать разные пластины или хотя бы разные кромки, если конструкция позволяет, либо менять пластину после черновой группы проходов.
Для нержавеющих сталей (ISO M) рекомендуются пластины из мелкозернистого твердого сплава с острым профилем и PVD-покрытием (например, TiAlN). Важно обеспечить эффективный отвод стружки и охлаждение, чтобы избежать наклепа. Тангенциальная подача также предпочтительнее радиальной.
Для получения актуальных цен 2026 года и технической консультации рекомендуется обратиться напрямую к официальным дистрибьюторам или производителю. ООО «Чэнду Сипуруй Наука и Технология» предлагает конкурентные цены благодаря прямым поставкам и собственному производству, обеспечивая при этом высокий уровень сервиса и гарантии качества. Вы можете запросить коммерческое предложение и техническую документацию через наш сайт получить консультацию специалиста.
Выбор пластин для резьбовых резцов в 2026 году — это стратегическое решение, влияющее на рентабельность производства. Не следует экономить на качестве инструмента в пользу сиюминутной выгоды, так как брак по резьбе часто является неустранимым дефектом всей дорогостоящей детали. Оптимальная стратегия заключается в тестировании нескольких марок сплавов на конкретных операциях, анализе стойкости и расчете реальной стоимости минуты резания.
Сотрудничество с такими компаниями, как ООО «Чэнду Сипуруй Наука и Технология», позволяет получить доступ к современным инженерным разработкам и надежным поставкам. Экспертиза команды, подтвержденная работой с лидерами мировой промышленности, гарантирует, что вы получите не просто товар, а эффективное технологическое решение. Для подбора оптимального инструмента под ваши задачи, расчета режимов резания и получения индивидуальных условий поставки свяжитесь с нашими техническими специалистами. Мы готовы предоставить образцы для испытаний и провести аудит вашего текущего процесса резьбонарезания.
→ Готовы оптимизировать затраты на инструмент? Свяжитесь с нами для получения персонального предложения и каталога продукции 2026 года. Запросить расчет стоимости и технические параметры