Позвоните в службу поддержки
+86-13350856768


2026-09-14
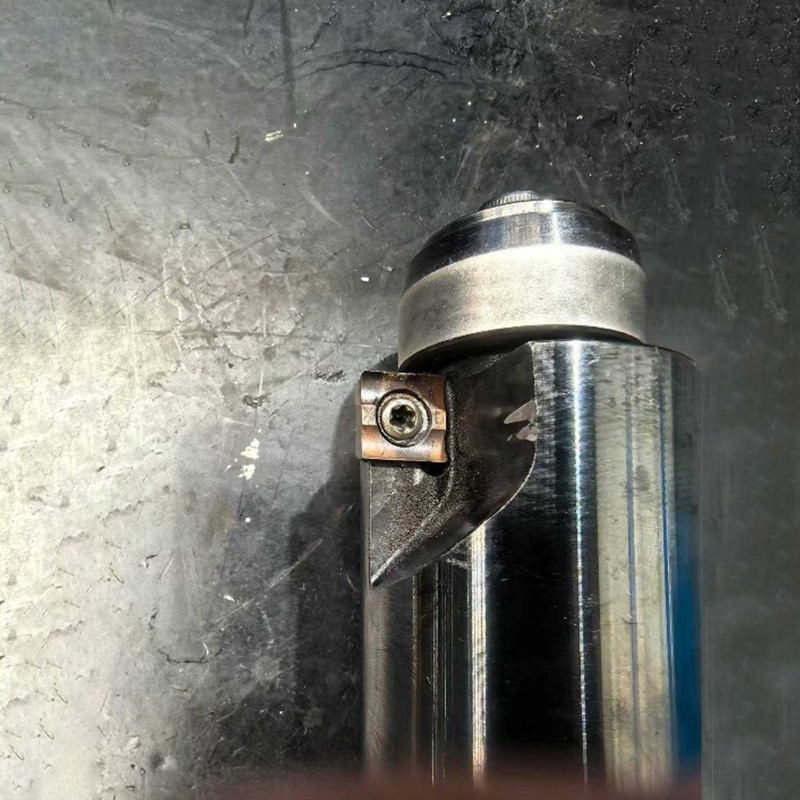
Сверло со сменными лезвиями (или модульное сверло) — это высокотехнологичный инструмент для обработки отверстий, конструкция которого предусматривает использование съемных режущих пластин вместо монолитного твердосплавного тела. В условиях современного машиностроения 2026 года данный тип инструмента стал стандартом для диаметров от 12 мм до 80 мм и более, позволяя предприятиям снижать затраты на инструментальный расходник до 40-60% по сравнению с цельными твердосплавными аналогами. Ключевое преимущество заключается в том, что при износе или поломке меняется только недорогая пластина, тогда как дорогостоящий корпус сверла служит годами.
Данный инструмент критически важен для серийного и крупносерийного производства в автопроме, энергетике и общем машиностроении. Он обеспечивает высокую производительность съема металла, стабильность геометрии отверстия и возможность адаптации режимов резания под конкретные материалы — от алюминиевых сплавов до жаропрочных сталей. Компания ООО «Чэнду Сипуруй Наука и Технология», опираясь на 30-летний опыт экспертизы в области режущего инструмента, предлагает решения, которые не просто сверлят, а оптимизируют весь процесс металлообработки, обеспечивая баланс между скоростью подачи и качеством поверхности.
Понимание того, как работает сверло со сменными лезвиями, необходимо для правильного выбора режимов резания и предотвращения аварийных ситуаций на станке. В отличие от спирального сверла, где режущая кромка является частью тела инструмента, модульная система разделяет функции: корпус отвечает за жесткость, отвод стружки и подвод СОЖ (смазочно-охлаждающей жидкости), а пластины — за непосредственное резание.
Инженеры ООО «Чэнду Сипуруй Наука и Технология» уделяют особое внимание геометрии стружколомающих канавок. Правильная форма канавки определяет, насколько легко стружка покидает зону резания. При обработке вязких материалов, таких как нержавеющая сталь, неправильный отвод стружки приводит к ее налипанию и мгновенному выходу пластины из строя. Наши разработки учитывают эти нюансы, предлагая оптимизированные геометрии для разных групп материалов (ISO P, M, K, N, S, H).
Универсальность модульных сверл делает их незаменимыми в различных секторах промышленности. Однако эффективность их применения напрямую зависит от правильности подбора под конкретную задачу. Рассмотрим два реальных производственных сценария, демонстрирующих экономический и технологический эффект.
В цехах по производству блоков цилиндров и коробок передач требуется обработка сотен отверстий под крепеж и каналы смазки. Материалы: серый чугун (GG25) и алюминиевые сплавы (AlSi9Cu3).
Изготовление фланцев и валов для турбин из жаропрочных сталей (тип 12Х18Н10Т или Inconel).
Эти примеры подтверждают, что сверло со сменными лезвиями — это не просто расходный материал, а инструмент управления себестоимостью продукции. Опыт нашей компании в сотрудничестве с предприятиями энергомашиностроения и автопрома позволяет нам рекомендовать оптимальные конфигурации для любых условий.
Выбор инструмента должен базироваться на строгих технических расчетах, а не на интуиции. Ошибка в выборе геометрии или марки сплава может стоить дорогого простоя станка с ЧПУ. Ниже приведены ключевые параметры, которые необходимо учитывать при закупке.
| Параметр | Описание и влияние на процесс | Рекомендации |
|---|---|---|
| Диаметр обработки | Определяет размер корпуса и тип пластины. | Для диаметров <12 мм чаще используют монолит; для >12 мм — модульные системы. Стандартные ряды: 12, 16, 20, 25, 32, 40 мм и далее с шагом 5-10 мм. |
| Глубина сверления (L/D) | Отношение длины рабочей части к диаметру. | Стандартные сверла: 3xD, 5xD. Для глубоких отверстий требуются специальные корпуса с усиленным отводом стружки. При L/D > 7xD рекомендуется предварительное центровое сверление. |
| Материал заготовки (ISO) | Определяет марку твердого сплава и покрытие. | P (Сталь): износостойкое покрытие. M (Нержавейка): острое лезвие, теплоотвод. K (Чугун): стойкость к абразиву. N (Алюминий): полированная поверхность, положительная геометрия. |
| Тип хвостовика | Способ крепления в шпинделе станка. | Цилиндрический с лыской (для патронов), Weldon (боковой зажим), CoroGrip или гидравлический патрон (для высоких оборотов и точности). |
| Подвод СОЖ | Наличие внутренних каналов. | Обязательно для глубин >3xD и труднообрабатываемых материалов. Давление должно соответствовать рекомендациям производителя пластин. |
Не существует «универсального» покрытия. Для обработки сталей с высокой твердостью (до 45 HRC) мы рекомендуем использовать пластины с покрытием AlTiN (алюминий-титан-нитрид), которое сохраняет твердость при высоких температурах. Для алюминиевых сплавов покрытия часто не наносят вовсе или используют алмазоподобные углеродные слои (DLC), чтобы избежать химического взаимодействия алюминия с титаном покрытия, что приводит к налипанию.
Часто возникает вопрос: когда целесообразно переходить на модульную систему? Сравнительный анализ поможет принять взвешенное решение.
| Критерий | Монолитное твердосплавное сверло | Сверло со сменными лезвиями |
|---|---|---|
| Диапазон диаметров | 0.5 мм – 20 мм (эффективно до 12-14 мм) | 12 мм – 100+ мм |
| Стоимость инструмента | Высокая цена за единицу. При поломке теряется весь инструмент. | Высокая начальная цена корпуса, но низкая стоимость пластины (10-20% от цены корпуса). |
| Производительность | Высокая на малых диаметрах. | Максимальная на средних и больших диаметрах. Возможность увеличения подачи. |
| Точность позиционирования | Отличная (самозацентровка). | Требует предварительного кернения или короткого сверления для точного захода. |
| Гибкость | Низкая. Одно сверло — один диаметр. | Высокая. Один корпус может работать с разными пластинами (например, черновыми и чистовыми) в пределах одного размерного ряда. |
| Логистика | Требуется большой складской запас разных диаметров. | На складе хранятся корпуса и набор пластин. Экономия складского пространства. |
Вывод: Для отверстий до 10-12 мм монолитные сверла остаются безальтернативным выбором из-за вопросов жесткости. Однако начиная с диаметра 14-16 мм, сверло со сменными лезвиями становится экономически более выгодным, особенно на серийном производстве. Переходный диапазон (12-16 мм) является зоной конкуренции, где выбор зависит от объема партии и требований к точности.
Даже самый качественный инструмент выйдет из строя преждевременно, если нарушена технология процесса. Специалисты ООО «Чэнду Сипуруй Наука и Технология» выделяют следующие распространенные проблемы:
Выбор поставщика режущего инструмента в 2026 году — это выбор партнера, способного обеспечить не просто поставку «железа», а комплексное техническое сопровождение. ООО «Чэнду Сипуруй Наука и Технология», основанное в 2012 году в городе Чэнду, прошло путь от локального производителя до международного эксперта в области металлообработки.
Наша компания уникальна тем, что сочетает собственное высокоточное производство с дистрибуцией ведущих мировых брендов, таких как SAFETY, PRAMET и DORMER. Это позволяет нам предлагать клиентам гибкие решения: от бюджетных линеек собственного производства до премиальных инструментов для сложнейших задач авиационной и автомобильной промышленности.
Мы понимаем, что простой станка стоит дороже любого инструмента. Поэтому наша сервисная политика ориентирована на минимизацию рисков: от тщательного предпродажного консультирования до оперативной замены брака и технического обучения персонала клиента.
Стоимость комплекта «корпус + пластины» варьируется в широких пределах. В 2026 году на рынке наблюдаются следующие тенденции ценообразования:
Важно учитывать совокупную стоимость владения (TCO). Дешевое сверло может выйти из строя после 50 отверстий, тогда как качественное отработает 500. При расчете экономики всегда делите стоимость инструмента на количество просверленных отверстий, а не смотрите на цену наклейки.
В: Можно ли использовать сверло со сменными лезвиями для сквозных и глухих отверстий?
О: Да, большинство современных конструкций универсальны. Однако для глухих отверстий критически важно настроить давление СОЖ и скорость подачи на выходе, чтобы избежать поломки пластины о дно отверстия.
В: Требуется ли предварительное сверление перед использованием модульного сверла?
О: Для диаметров свыше 20-25 мм и глубин более 3xD настоятельно рекомендуется предварительное сверление меньшим диаметром или кернение. Это снижает радиальную нагрузку на центральную пластину и продлевает жизнь инструмента.
В: Как часто нужно менять пластины?
О: Зависит от материала и режимов. Обычно замена производится по критерию износа задней поверхности (0.3-0.5 мм) или появления сколов. Наше сверло со сменными лезвиями оснащено индикаторами износа, облегчающими визуальный контроль.
В: Подходит ли инструмент для станков с низким давлением СОЖ?
О: Возможно, но производительность придется снизить. Для эффективного отвода стружки из глубоких отверстий рекомендуется давление от 20 бар и выше. При отсутствии внутреннего подвода СОЖ следует использовать внешнее обильное охлаждение и циклы пекового сверления.
Внедрение модульных систем сверления — это шаг к повышению конкурентоспособности предприятия. Сверло со сменными лезвиями позволяет гибко управлять затратами, быстро адаптироваться к новым материалам и обеспечивать стабильное качество продукции. В 2026 году требования к эффективности производства как никогда высоки, и правильный выбор инструмента становится стратегическим преимуществом.
Компания ООО «Чэнду Сипуруй Наука и Технология» приглашает вас к сотрудничеству. Мы готовы предоставить образцы инструмента для тестирования, провести расчет режимов резания для ваших конкретных деталей и предложить индивидуальные условия поставки. Не рискуйте качеством своей продукции — выбирайте проверенные решения от производителя с международной репутацией.
Для получения технической консультации, запроса каталога или расчета стоимости партии свяжитесь с нашими специалистами уже сегодня. Мы поможем вам найти идеальное решение для ваших задач металлообработки.
Перейти в каталог режущего инструмента | Запросить коммерческое предложение