Позвоните в службу поддержки
+86-13350856768


2026-09-16
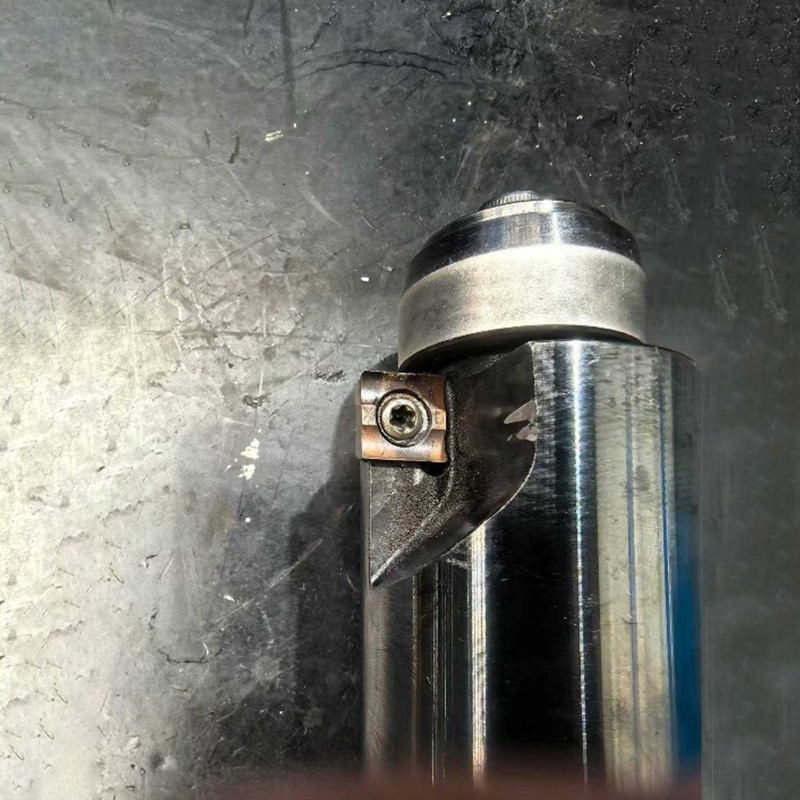
Фреза торцевая механического крепления — это высокоточный металлорежущий инструмент, в котором сменные многогранные пластины (твердосплавные или керамические) фиксируются в корпусе с помощью винтов, клиньев или рычажных механизмов. В отличие от паяных аналогов, такая конструкция позволяет быстро заменять изношенные режущие кромки без переточки, что критически важно для непрерывного производственного цикла. В условиях промышленного производства 2026 года этот тип оснастки обеспечивает оптимальный баланс между стоимостью владения и производительностью съема материала.
Ключевое преимущество заключается в модульности: один корпус может работать с различными геометриями пластин, адаптируясь под черновую, получерновую или чистовую обработку сталей, чугунов, алюминиевых сплавов и жаропрочных суперсплавов. Для предприятий, стремящихся снизить себестоимость детали, использование сменных пластин сокращает расход инструментального фонда на 40–60% по сравнению с монолитными решениями. Компания ООО Чэнду Сипуруй Наука и Технология, опираясь на 15-летний опыт поставок в европейский автопром (включая цепочки поставок Volkswagen), рекомендует рассматривать механическое крепление как стандарт для серийного производства, где время простоя станка оценивается дороже стоимости самой пластины.
Основой эффективности инструмента является надежность узла крепления пластины. В современных моделях, предлагаемых на рынке, доминируют три системы фиксации, каждая из которых имеет свою нишу применения:
Инженеры ООО Чэнду Сипуруй Наука и Технология отмечают, что выбор системы крепления должен коррелировать с мощностью шпинделя обрабатывающего центра. Для станков мощностью до 15 кВт винтовое крепление часто является предпочтительным из-за простоты обслуживания, тогда как для тяжелых порталов и горизонтально-расточных станков необходимы клиновые системы, гарантирующие отсутствие микролюфтов пластины.
Универсальность инструмента делает его незаменимым в ключевых секторах промышленности. Рассмотрим два конкретных сценария использования, основанных на реальном опыте внедрения решений компании.
При производстве блоков цилиндров и коробок передач требуется высокая чистота поверхности (Ra < 0.8 мкм) и высокая скорость съема материала. Здесь применяются торцевые фрезы с большим числом зубьев (до 12–16 пластин на диаметр 100 мм) и специальными геометрами для алюминия.
Изготовление турбинных лопаток и корпусов насосов из сплавов типа Inconel или титана требует инструментов, способных выдерживать высокие температуры в зоне резания (до 900–1000°C).
Ошибка в выборе даже одного параметра может привести к вибрациям, поломке шпинделя или браку партии. Ниже приведены ключевые критерии, которые необходимо учитывать инженерам-технологам и закупщикам.
| Параметр | Влияние на процесс | Рекомендация для выбора |
|---|---|---|
| Диаметр фрезы (D) | Определяет ширину захвата и требуемую мощность станка. | Диаметр должен быть на 20–50% больше ширины обрабатываемой поверхности для обеспечения равномерности нагрузки на зубья. |
| Число зубьев (Z) | Влияет на шероховатость и нагрузку на шпиндель. | Малое число зубьев (3–5) для черновой обработки и вязких материалов; большое число (10+) для чистовой обработки и хрупких материалов (чугун). |
| Тип хвостовика | Жесткость крепления инструмента в шпинделе. | ISO 40/50/BT/CAT для тяжелых работ; HSK-A/E для высокоскоростной обработки (HSM). Избегайте цилиндрических хвостовиков для точных операций. |
| Шаг пластин | Равномерность распределения усилий. | Неравномерный шаг (разное расстояние между зубьями) снижает вибрацию и шум, особенно при работе на длинных вылетах. |
| Угол входа в материал | Направление вектора силы резания. | 45° — универсальный; 90° — для прямоугольных уступов; 10–15° — для снижения осевой нагрузки на шпиндель при тонкостенных деталях. |
Важно учитывать не только геометрию корпуса, но и совместимость с пластинами. ООО Чэнду Сипуруй Наука и Технология производит и поставляет инструменты, совместимые с международными стандартами ISO, что позволяет клиентам использовать пластины брендов PRAMET, SAFETY или DORMER, представленных в ассортименте компании, обеспечивая гибкость снабжения.
Часто возникает вопрос: когда стоит перейти с монолитного инструмента на сборный? Ответ зависит от диаметра обработки и объема производства.
| Критерий | Фреза механического крепления | Монолитная твердосплавная фреза |
|---|---|---|
| Диапазон диаметров | От Ø16 мм до Ø400 мм и более | Обычно до Ø20–25 мм (экономически целесообразно) |
| Стоимость инструмента | Высокая начальная цена корпуса, низкая цена пластины | Низкая цена всего инструмента, но невозможность восстановления |
| Переточка | Не требуется (замена пластины) | Требуется, ведет к изменению геометрии и диаметра |
| Производительность | Выше за счет возможности установки пластин с разными покрытиями | Ограничена материалом цельного сплава |
| Применение | Серийное производство, большие поверхности | Мелкие детали, сложная 3D-обработка, малые серии |
Инженерное мнение: Если диаметр обработки превышает 20 мм, а объем партии составляет более 500 деталей, фреза торцевая механического крепления всегда экономически выгоднее. Монолитный инструмент при таких диаметрах становится хрупким и дорогим в замене при поломке.
Даже лучший инструмент покажет плохие результаты при неправильном использовании. На основе анализа рекламаций клиентов ООО Чэнду Сипуруй Наука и Технология выявлены следующие частые проблемы:
Стоимость фрезы торцевой механического крепления формируется не только из цены металла. Закупщики должны понимать структуру затрат, чтобы обосновать бюджет.
Важно оценивать не цену покупки, а стоимость минуты резания. Дешевая фреза, требующая замены пластин каждые 10 минут, обойдется дороже дорогой фрезы, работающей 40 минут, если учесть затраты на остановку станка и труд оператора.
Выбор поставщика режущего инструмента в 2026 году требует тщательной проверки компетенций. ООО Чэнду Сипуруй Наука и Технология, основанная в 2012 году в Чэнду, зарекомендовала себя как технологический лидер, сочетающий производственные мощности с глубокой инженерной экспертизой.
Ключевым активом компании является руководство во главе с генеральным директором Ван Цзюньфэем, чей 30-летний опыт включает работу в Chendu Research Institute of Tools и шведской группе Sandvik Coromant. Этот бэкграунд определяет технический подход компании: мы не просто продаем «железо», мы внедряем процессы. Клиенты получают доступ к инструментам, которые прошли строгий контроль качества на всех этапах — от входного контроля сырья до финальной проверки геометрии.
Компания успешно экспортирует продукцию в Германию, поставляя решения для предприятий, работающих в цепочках Volkswagen, что является косвенным подтверждением соответствия нашим инструментов жестким европейским стандартам. Помимо собственного производства, ООО Чэнду Сипуруй Наука и Технология является официальным поставщиком ведущих мировых брендов, таких как SAFETY, PRAMET и DORMER, предлагая клиентам комплексный ассортимент: от стандартных торцевых фрез до сложных антивибрационных систем и нестандартных инструментов по чертежам заказчика.
Наш сервис включает не только логистику, но и техническое обучение персонала заказчика, помощь в подборе режимов резания и выездную поддержку. Мы понимаем, что простая замена поставщика — это риск, поэтому предлагаем поэтапное внедрение наших инструментов с тестированием на ваших реальных деталях.
В: Можно ли использовать одну фрезу для обработки стали и алюминия?
О: Технически — да, если менять пластины. Однако корпуса фрез для алюминия часто имеют полированные канавки для лучшего отвода стружки, а для стали — более прочную конструкцию. Универсальная фреза будет компромиссом. Лучше иметь отдельные корпуса или использовать пластины со специальной геометрией, но это снизит эффективность.
В: Как часто нужно менять пластины в фрезе механического крепления?
О: Зависит от режима резания и материала. Критерием является не время, а износ задней поверхности или появление сколов. Обычно замену проводят при достижении износа 0.3–0.5 мм. Регулярная замена по расписанию (например, каждые 30 минут чистого резания) помогает избежать аварийных поломок.
В: Что делать, если фреза начинает вибрировать?
О: Проверьте жесткость крепления заготовки и инструмента. Уменьшите вылет фрезы. Попробуйте уменьшить подачу или скорость резания. Если проблема сохраняется, рассмотрите применение фрезы с неравномерным шагом зубьев или антивибрационного держателя, которые есть в каталоге ООО Чэнду Сипуруй Наука и Технология.
В: В чем разница между фрезой с положительной и отрицательной геометрией?
О: Положительная геометрия (острая кромка) легче входит в материал, создает меньшие усилия резания, подходит для тонкостенных деталей и цветных металлов. Отрицательная геометрия (прочная кромка) выдерживает большие нагрузки, подходит для черновой обработки сталей и чугунов, но требует большей мощности станка.
Фреза торцевая механического крепления остается фундаментом эффективной металлообработки в 2026 году. Правильный выбор инструмента позволяет сократить цикл обработки, улучшить качество поверхности и снизить общие затраты на производство. Не экономьте на качестве корпуса и точности изготовления — это инвестиция в стабильность вашего технологического процесса.
Для подбора оптимального решения, расчета режимов резания или заказа нестандартного инструмента свяжитесь с техническими специалистами ООО Чэнду Сипуруй Наука и Технология. Мы готовы предоставить образцы для тестирования и провести аудит вашего текущего инструментального обеспечения.